华中自动化产线升级方案:高精度传感检测设备选配与实施流程
华中地区的制造业升级,正从单纯追求产能转向对精度、一致性与可追溯性的极致要求。作为产线改造的核心环节,高精度传感检测设备的选配,早已不是“买来装上”那么简单,它直接决定了后续数据采集的可靠性与工艺闭环的响应速度。湖北省亮启幸科技有限公司在服务本地汽车零部件、白色家电及新能源配套企业的过程中,总结出一套务实且高效的落地路径。
选型逻辑:别只看量程,要抠“综合误差”
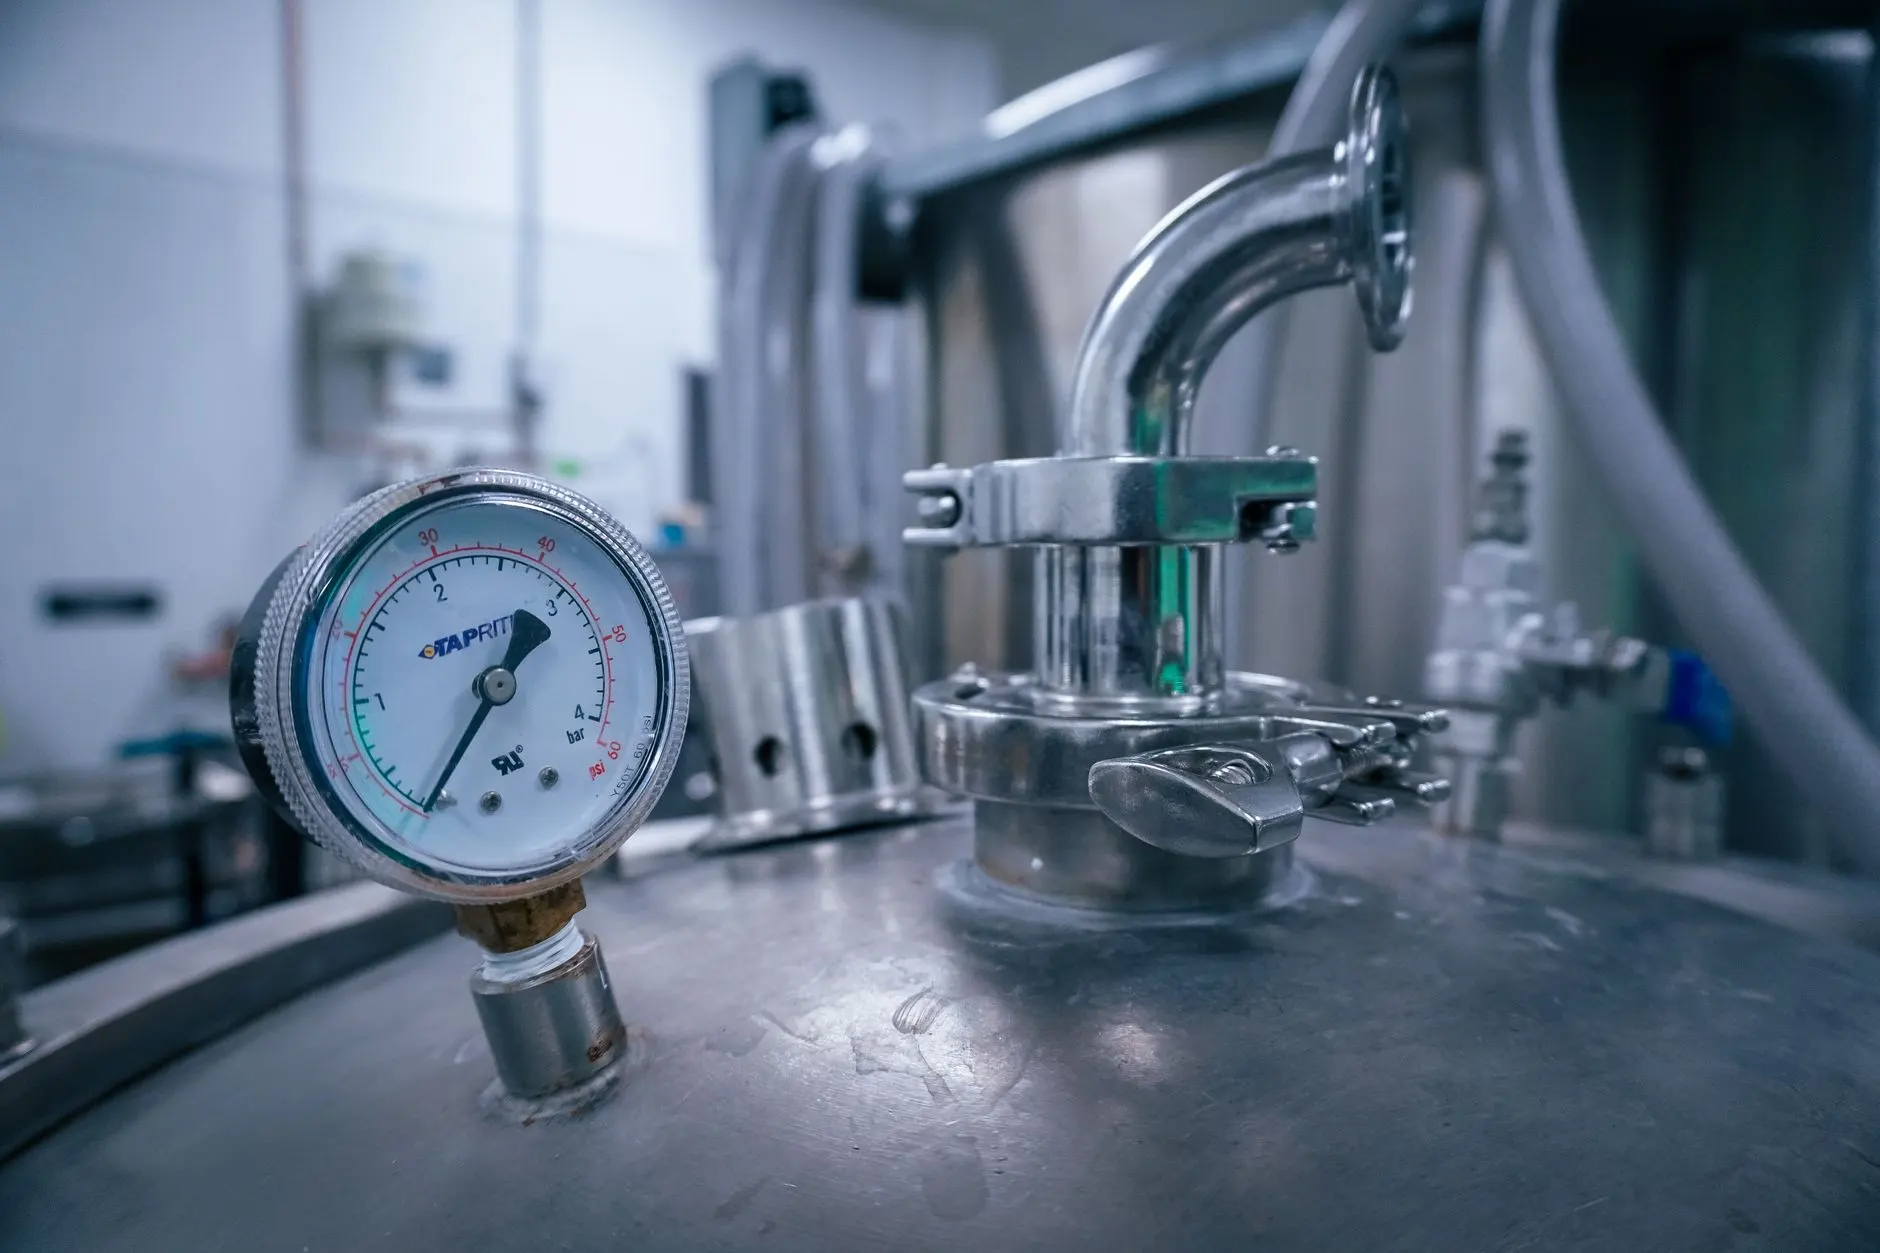
很多产线工程师在选配工业传感器时,习惯性先看量程和输出信号。但真正影响工艺判定结果的,往往是那些容易被忽略的动态指标。以压力传感器为例,在注塑机或液压站场景中,除了静态精度,温漂系数(通常应优于±0.02%FS/℃)和长期稳定性比分辨率更关键。我们曾遇到一家武汉的冲压件厂,原用的某进口品牌压力传感器在夏季车间温度超过38℃时,零点漂移达到满量程的0.8%,导致废品率突然飙升。
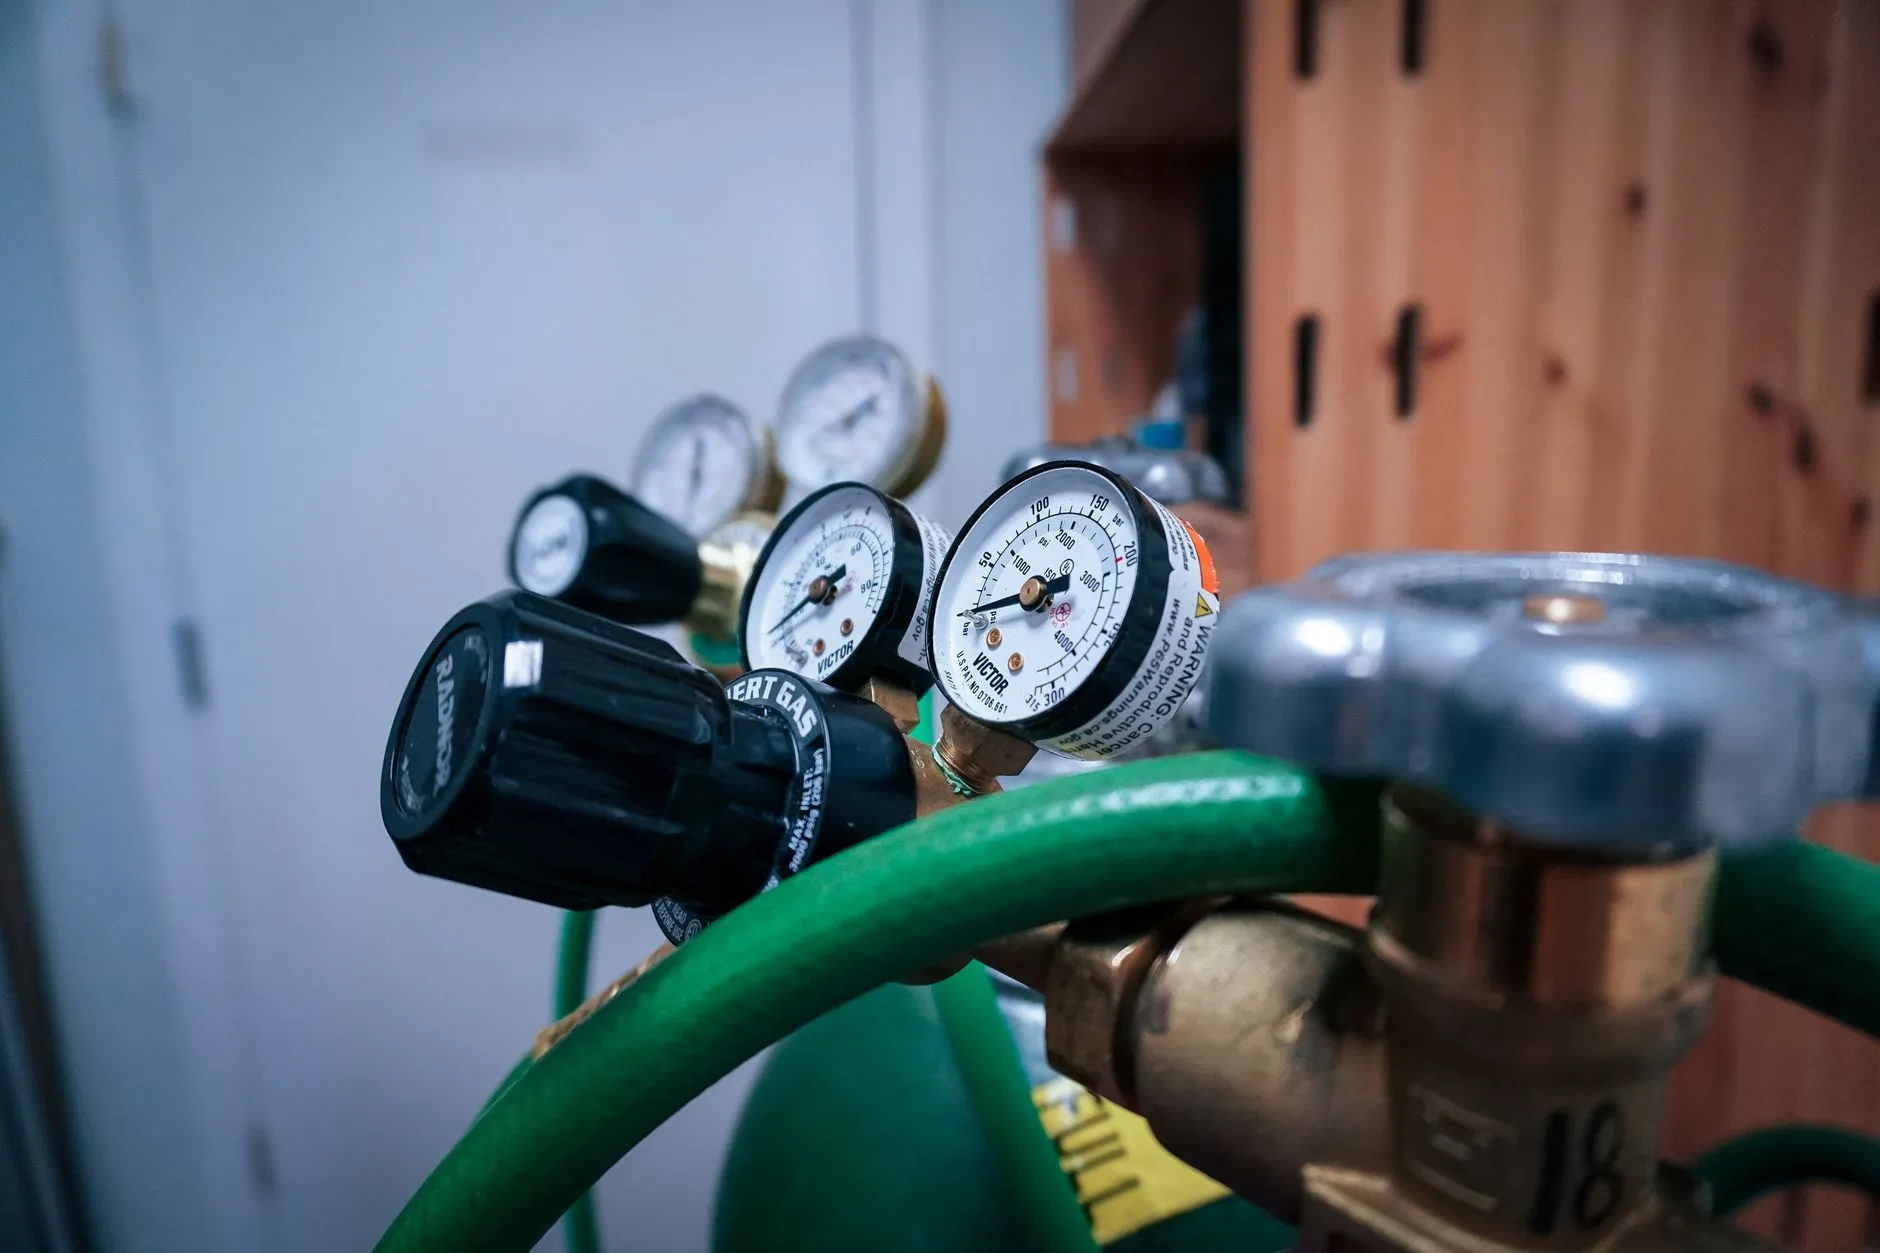
温度传感器的问题则更多出在响应时间上。对于需要快速热循环的退火炉或焊接工位,普通PT100铠装热电阻的响应时间往往在5-8秒,这根本无法满足实时PID调节。这时就该考虑薄膜铂电阻或带有特殊导热填充物的传感设备,将响应时间压缩至1.5秒以内。此外,关注传感器的防护等级(IP67起步)与接插件抗振性,在华中地区多粉尘、多机械振动的车间环境中,这两项的故障率占比高达30%以上。
实施流程:从点位梳理到数据网关
选配只是第一步,真正的难点在于实施。我们建议按以下四个阶段推进,每一步都有明确的交付物,避免“改到一半发现通讯协议不兼容”的尴尬局面。
- 阶段一:工艺痛点测绘。与车间工艺员逐工位确认关键质量特性(CTQ),明确哪些位置需要压力监测(如气密性测试),哪些需要温度曲线记录(如回流焊)。这一步必须输出《测点清单》,标注量程、精度等级、安装接口尺寸。
- 阶段二:传感设备选型与打样。不要直接批量采购。建议对3-5家供应商的样品进行48小时连续老化测试,重点观察重复性与迟滞性。注意,工业传感器的EMC抗干扰能力在变频器密集车间里非常关键,要查看第三方出具的电磁兼容报告。
- 阶段三:现场安装与屏蔽处理。压力传感器若安装在液压阀块附近,需考虑管道脉动对膜片的冲击,建议增加阻尼接头。温度传感器的插入深度必须达到管道直径的1/3至2/3,否则测量值会严重失真。
- 阶段四:上位机联调与阈值标定。将传感设备接入PLC或边缘计算网关,利用统计过程控制(SPC)方法重新计算报警上下限,而不是照搬设备说明书上的推荐值。
案例复盘:襄阳某电机壳体产线的改造
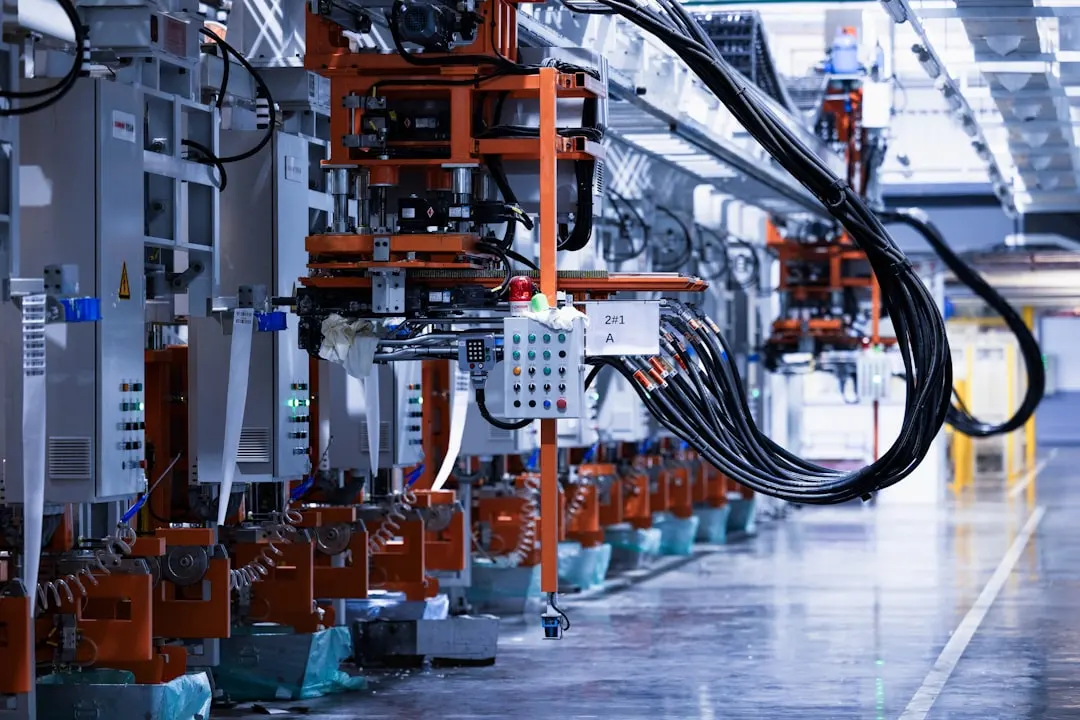
去年我们协助襄阳一家电机壳体加工企业完成整线传感升级。该产线原先使用国产某品牌压力变送器,用于检测冷却液压力,但故障率偏高,平均每两个月就要更换一次膜片。经过现场振动频谱分析,发现该测点存在40Hz左右的机械共振频率。我们最终选配了带有丁腈橡胶隔离膜片且固有频率更高的工业传感器,同时改变了安装支架的刚性结构。改造后,该测点的平均无故障时间(MTBF)从700小时提升至5000小时以上。同时,在热处理炉区域,我们更换了12支高响应温度传感器,将炉温超调量从±8℃压缩至±2.5℃,直接让产品热处理合格率提升了4.7%。
产线升级不是简单的硬件堆砌。从工业传感器的精度选型,到压力传感器与温度传感器的安装细节,再到整体传感设备的数据融合,每一步都需要扎实的工程判断。湖北省亮启幸科技有限公司在华中地区积累了大量非标工况的应对经验,无论是老线改造还是新线建设,我们都建议先做小范围试点验证,用数据说话,再逐步推广。毕竟,产线的稳定运行,才是降本增效最坚实的底座。